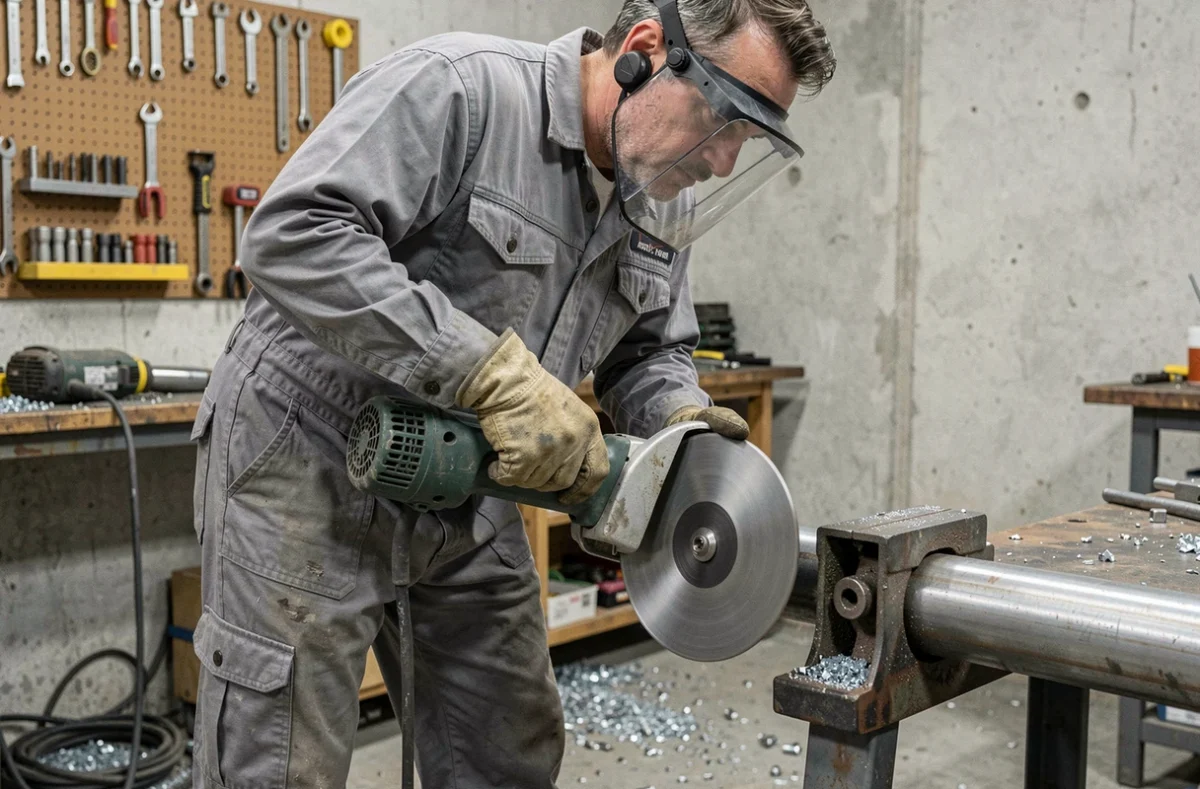
Sur un chantier ou en atelier, on monte souvent le disque à tronçonner métal sur la meuleuse sans trop réfléchir aux réglages. Le geste paraît simple : serrer, brancher, couper. Un disque qui tourne trop vite par rapport à sa capacité, un carter mal positionné ou une pression excessive changent tout, de la qualité de coupe à la durée de vie du consommable, et surtout au niveau de risque pour l’opérateur.
Cet article se concentre sur les réglages concrets de la meuleuse, ceux qu’on néglige par habitude, et qui font la différence entre un tronçonnage propre et un incident évitable.
Vitesse de rotation et disque à tronçonner : le premier réglage à vérifier
Le réflexe, quand on attrape un disque dans un tiroir, c’est de le monter directement. On regarde rarement la vitesse maximale imprimée dessus pour la comparer à celle de la meuleuse. C’est pourtant là que tout commence. Un disque utilisé au-delà de sa vitesse admissible peut éclater, projetant des fragments à haute énergie.
La norme EN 12413 prévoit un code couleur sur les disques abrasifs pour indiquer la vitesse périphérique maximale autorisée. Ce marquage figure sur le disque et sur son emballage.
Sur une meuleuse à vitesse variable, on règle le régime en dessous du seuil inscrit sur l’abrasif. Sur un modèle à vitesse fixe, on vérifie que la vitesse de la machine reste inférieure à la valeur indiquée sur le disque. Pas de marge de manœuvre ici.
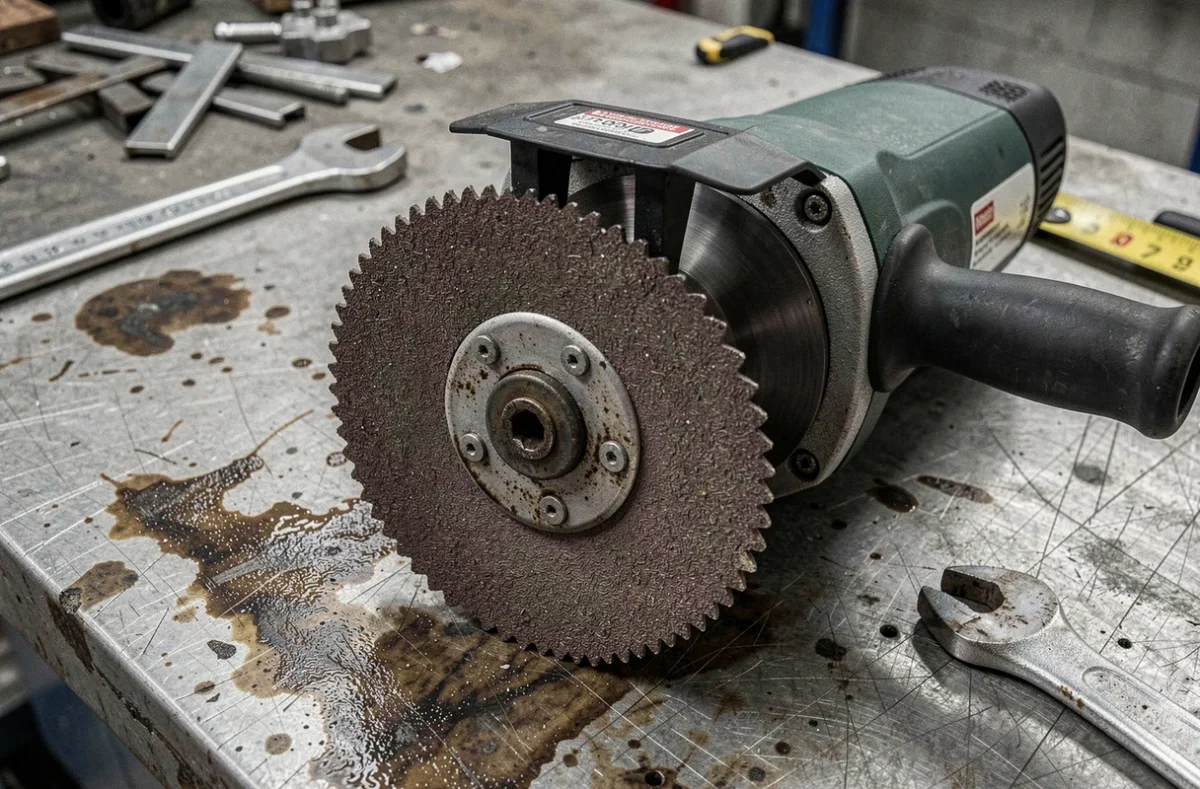
Les meuleuses à vitesse variable changent la donne
Une meuleuse avec variateur permet d’ajuster le régime au diamètre et au type de disque monté. On passe d’un disque fin de tronçonnage à un disque à lamelles pour la finition sans démonter la machine, et surtout sans risquer une survitesse.
Une meuleuse sans variateur impose de choisir le disque en fonction de la machine, pas l’inverse. Avant de monter un disque, on compare systématiquement la vitesse maximale autorisée du disque à la vitesse de rotation de la meuleuse. Si la machine tourne plus vite que ce que le disque supporte, on prend un autre disque.
Serrage du disque métal et position du carter de protection
Le serrage est le geste le plus souvent bâclé. On serre à la main, on oublie la contre-clé, ou on inverse les flasques. Chaque meuleuse fonctionne avec deux flasques (un fixe, un mobile) et un écrou de serrage. Le flasque d’appui se place côté broche, le flasque de blocage côté extérieur. Inverser ces éléments crée un jeu qui provoque des vibrations dès les premières secondes.
- Vérifier que le diamètre d’alésage du disque correspond à l’axe de la meuleuse, sans bague de réduction bancale.
- Serrer l’écrou fermement avec la clé fournie, sans utiliser de pince ou de clé à molette qui déforme l’écrou.
- Positionner le carter de protection de façon à diriger les étincelles et fragments à l’opposé du visage et du corps.
- Ne jamais retirer le carter pour gagner en accessibilité : c’est la première cause d’accident grave sur meuleuse.
On repositionne le carter à chaque changement de disque. L’angle de travail varie selon l’opération (tronçonnage vertical, coupe à plat, travail en angle), et le carter doit suivre.
Pression d’appui sur le disque à tronçonner métal : moins on force, mieux on coupe
Enfoncer le disque dans la pièce en appuyant fort semble logique, mais c’est le meilleur moyen de l’user prématurément. Des opérateurs expérimentés sur les forums d’usinage le rappellent : la pièce « rabote » le disque quand la pression est excessive, surtout sur les matériaux fins.
Le bon geste, c’est de laisser le disque travailler à sa vitesse nominale avec une pression régulière et modérée. On guide la meuleuse, on ne l’écrase pas sur la pièce. La coupe est plus nette, l’acier chauffe moins, et le disque dure significativement plus longtemps.
Épaisseur du disque et type de coupe
Un disque fin, entre 1 et 1,6 mm d’épaisseur, coupe vite et chauffe peu. Il tolère mal les mouvements latéraux. On le réserve aux coupes droites sur profilés, tubes ou tôle fine.
Un disque plus épais encaisse mieux les contraintes mais enlève davantage de matière et génère plus de chaleur. Le choix dépend du matériau à couper et de la rigidité du montage. Une pièce mal bridée qui bouge pendant la coupe casse un disque fin en quelques secondes.
Traçabilité du disque : un critère récent à ne pas ignorer
La réglementation européenne sur la sécurité des produits impose désormais qu’un opérateur économique responsable, établi dans l’Union européenne, soit identifiable sur chaque disque abrasif commercialisé. Nom, adresse et coordonnées doivent figurer sur le produit, l’emballage ou la documentation.
Ce n’est pas une simple formalité. Un disque sans identification traçable est potentiellement un produit non conforme, fabriqué sans respect des normes de vitesse ou de résistance. Avant d’acheter un lot bon marché en ligne, on retourne l’emballage. Si aucun responsable européen n’est mentionné, on passe son chemin.
- Vérifier la présence du marquage EN 12413 et de la vitesse maximale en m/s ou tr/min.
- Identifier le nom et l’adresse de l’opérateur responsable sur l’emballage.
- Écarter tout disque dont l’étiquette est illisible, absente ou uniquement en langue non européenne.
La réglementation européenne sur les machines, dont les nouvelles exigences s’appliqueront progressivement aux meuleuses mises sur le marché dans les prochaines années, renforcera encore les critères de compatibilité entre machine et accessoire. Anticiper ces évolutions revient à sélectionner dès maintenant des disques et meuleuses de marques traçables.
Un disque à tronçonner métal correctement monté, sur une meuleuse réglée au bon régime, avec une pression d’appui maîtrisée, ne coûte pas plus cher et dure plus longtemps. Ce sont des habitudes qui prennent trente secondes à appliquer, et qui évitent aussi bien la coupe ratée que le disque qui se fragmente en plein travail.